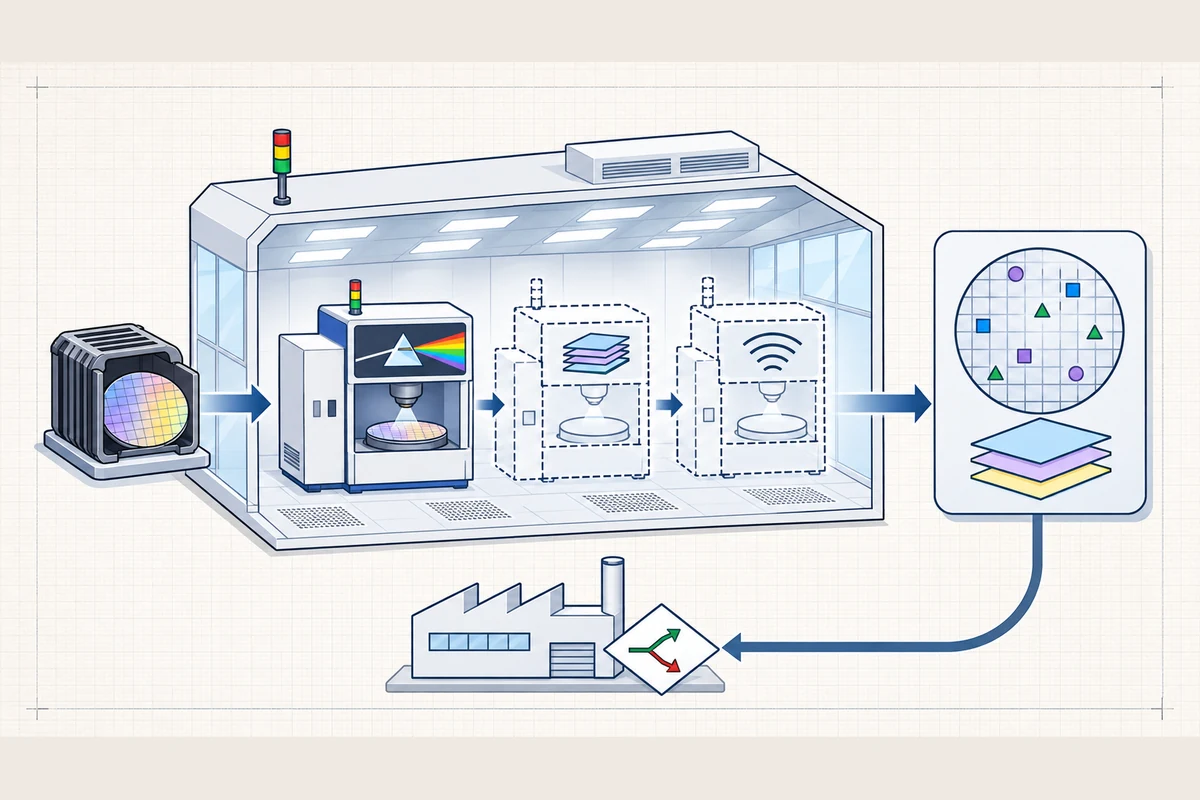
Le 19 novembre, Fraunhofer IPMS et PVA TePla ont annoncé la création d’un centre d’excellence pour la métrologie avancée à Dresde. Il s’appuie sur la salle blanche de recherche de l’institut, équipée pour les wafers de 300 mm. Selon les partenaires, les fabricants de puces et leurs fournisseurs pourront y évaluer des méthodes de mesure sur leurs propres wafers, dans des conditions proches de celles d’une usine. Un client pourra observer le comportement d’un appareil sur un échantillon réel avant de l’installer chez lui. Cette étape intervient plus tôt dans le processus d’achat et de qualification. Le centre fournit un environnement de recherche pour l’essai. La qualification pour le procédé industriel relève de l’usine du client. Annonce de Fraunhofer IPMS
Les équipements arrivent par étapes. Les partenaires indiquent que le système hyperspectral VEreveal fusion de PVA TePla fonctionne déjà. Ils prévoient ensuite d’ajouter LuXpector THEA, qui associe l’ellipsométrie et la réflectométrie pour analyser les couches minces. La mesure des contraintes par SIRD et un microscope acoustique à balayage font partie des projets à plus long terme. Cet ordre compte pour les équipes qui choisissent ce qu’elles peuvent tester dès maintenant. L’intérêt du centre tient à la comparaison de méthodes sur des matériaux réels. Le résultat décisif sera une méthode que le client pourra reproduire, comprendre et utiliser pour valider un procédé une fois le wafer revenu à l’usine. L’annonce donne aux clients un point de départ pour le vérifier. Annonce de PVA TePla
Pourquoi les wafers du client comptent#
Un wafer de démonstration montre ce qu’un appareil est conçu pour détecter. Il est généralement choisi pour faciliter l’interprétation. Celui d’un client peut avoir un autre substrat, un autre empilement de couches ou un motif qui modifie le signal. La face arrière peut influer sur le transport et la manipulation. Les propriétés peuvent varier du centre vers le bord et d’un lot à l’autre. Même diamètre ne veut donc pas dire même résultat. Pour décider d’un achat, le comportement sur un véritable échantillon est plus instructif. Le client peut découvrir quelles hypothèses concernant son matériau comptent dans la nouvelle mesure.
Une salle adaptée aux wafers de 300 mm est utile parce que ce format est très répandu dans l’industrie. Les partenaires décrivent des équipements et des conditions comparables à ceux des grandes salles blanches de production. Le transfert et la manipulation peuvent donc être pertinents pour l’évaluation d’une usine. En production, le wafer passe aussi dans une file, suit un calendrier et doit respecter des restrictions propres à l’usine. Une salle blanche comparable rend l’essai plus facile. L’usine connaît les matériaux, les manipulations autorisées et le rythme de sa ligne. C’est à elle de décider si le résultat est acceptable. Un bon essai précise ce qui est comparable et ce qui doit être vérifié sur place.
Faire cet essai avant l’installation a une valeur pratique. Installer un appareil exige de la place, des services techniques, du temps de spécialistes et une période réservée à l’évaluation. Un essai à l’extérieur peut écarter rapidement une mauvaise correspondance. Un bon résultat peut justifier l’investissement nécessaire pour poursuivre la qualification. L’intérêt tient donc à l’ordre des engagements. Il faut d’abord établir que l’appareil apporte une information utile, puis décider comment l’intégrer et ce qui doit changer dans la procédure. L’annonce ne chiffre pas de réduction mesurée des coûts ou des délais. Des comparaisons de qualifications sur des cas réels permettraient de l’établir.
Les premiers appareils répondent à des questions différentes#
Pour comprendre VEreveal fusion, le système déjà en service, on peut partir de la différence entre couleur et spectre. Une mesure hyperspectrale enregistre de nombreuses longueurs d’onde à plusieurs endroits d’une surface. Une image ordinaire réduit la lumière réfléchie à quelques canaux. Un spectre permet de repérer certaines différences de matériau, mais il peut aussi réagir à plusieurs caractéristiques en même temps. PVA indique que la version fusion combine des modes macro et micro et mesure la lumière réfléchie. Ce sont des capacités à éprouver sur le wafer. Les temps et résolutions annoncés par le fabricant valent pour des conditions données. Les matériaux, les réglages et les zones du wafer étudiés à Dresde devront être pris en compte. Caractéristiques de VEreveal chez PVA
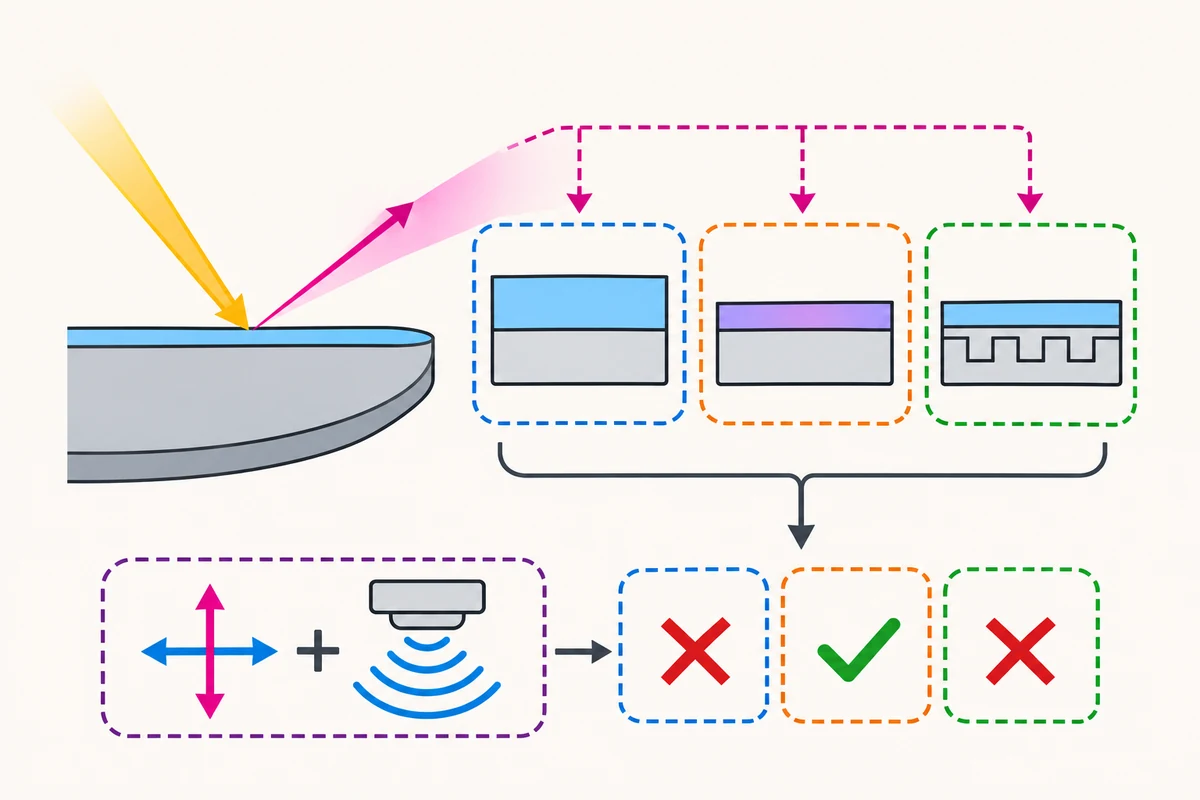
Le LuXpector THEA prévu répond à une autre question. En ellipsométrie, on mesure comment la réflexion modifie la polarisation de la lumière. Un modèle de l’échantillon et de ses couches sert ensuite à en déduire l’épaisseur ou des constantes optiques. La réflectométrie mesure l’intensité réfléchie dans des conditions connues. Rapprocher ces observations aide à mieux contraindre une analyse de couche mince. Le résultat dépend encore du modèle retenu et de ce que les longueurs d’onde permettent d’établir. Il est utile de le comparer à une référence et d’identifier les cas où le modèle devient insuffisant. C’est le type de travail prévu avec cet appareil. Les résultats sur les films des clients viendront avec les essais. Présentation de l’ellipsométrie par PVA
Les futurs outils de mesure des contraintes et de microscopie acoustique répondent à d’autres besoins. Les contraintes peuvent changer la propagation de la lumière dans un cristal. La dépolarisation infrarouge permet d’exploiter cette réponse pour les étudier. La microscopie acoustique utilise des ultrasons pour examiner des structures internes dans des assemblages adaptés. Les méthodes produisent donc des informations différentes sur le wafer ou son boîtier. Une équipe peut les comparer pour savoir, par exemple, si un contraste en surface correspond à un élément situé sur une interface de liaison. Le centre présente toujours ces deux équipements comme des projets. Une étude qui en dépend doit vérifier la disponibilité de l’appareil et convenir de son périmètre. Méthodes d’inspection des wafers chez PVA
Croiser les mesures pour départager les explications#
Un modèle optique peut fournir plusieurs décimales alors que deux explications physiques s’accordent avec les données. Un changement dans la lumière réfléchie peut venir de l’épaisseur, des propriétés du matériau ou de la surface. Une mesure est plus utile lorsqu’elle permet d’exclure l’une de ces explications dans des conditions connues. Le NIST décrit, dans ses travaux sur l’ellipsométrie appliquée aux couches minces, les différences entre instruments et entre modèles, notamment lorsque le modèle estime simultanément l’épaisseur et l’indice de réfraction. Cela explique l’importance de contrôles indépendants. Dresde ouvre la possibilité de rapprocher des observations complémentaires. Les futures données client montreront à quel moment ce rapprochement lève une ambiguïté. Travaux du NIST sur l’ellipsométrie des couches minces
Prenons un film dont l’épaisseur varie près du bord du wafer. Une carte révèle un motif dans la réflexion. L’ingénieur veut savoir si ce motif correspond à l’épaisseur, à une propriété optique ou à la structure située en dessous. Le client peut comparer les mêmes emplacements avec une méthode déjà en service et une référence, lorsqu’il en dispose. Si une divergence apparaît autour d’un empilement précis, elle indique où le domaine d’emploi de la nouvelle méthode doit être limité. Elle peut aussi montrer ce que le client devra préciser sur la composition du matériau. Expliquer un désaccord est souvent plus instructif que de le fondre dans un taux de réussite général.
Les travaux du NIST sur des matériaux de référence en couches minces à l’échelle du wafer partent du même souci de comparaison. Le programme utilise des caractérisations optiques et par rayons X pour construire les modèles de films de référence. Une référence fournit un point de départ accompagné d’hypothèses connues et d’une trace de la mesure. Le client doit examiner si celle qu’il choisit permet de distinguer un changement de réglage, d’appareil ou de matériau. Lorsque le centre explique bien la référence et l’incertitude qui l’accompagne, l’usine a davantage de chances de reproduire le résultat. Un nouveau motif ou empilement nécessite encore un contrôle sur des matériaux représentatifs. Programme de matériaux de référence du NIST
Inscrire la répétabilité et la concordance entre appareils dans l’évaluation#
La répétabilité décrit la proximité des résultats d’une mesure répétée dans des conditions comparables. À l’usine, la question est souvent plus large. Un opérateur recharge le wafer, retrouve l’emplacement et mesure sur un autre appareil ou pendant une autre équipe. Une série peut donner des valeurs très proches et un changement de réglage créer un écart plus important. L’évaluation peut consigner les régions du wafer, l’état du matériau et les conditions de chaque répétition. Pour décider d’une acceptation, le client doit savoir à partir de quelle variation le procédé peut être distingué du bruit de mesure.
Il faut aussi vérifier la concordance. Une usine utilise peut-être déjà un appareil pour contrôler le film concerné. Si un nouveau système doit le remplacer ou le compléter, les valeurs doivent assez bien s’accorder dans la plage et aux endroits qui influencent le procédé. Un écart constant et compris est parfois gérable. Un écart qui apparaît uniquement au bord ou après le changement d’une couche demande un examen supplémentaire. Le fabricant doit pouvoir consulter la carte initiale, l’alignement des points et les hypothèses d’analyse. Sans référence ni position bien identifiée, un tableau propre peut cacher que les deux appareils ont regardé des zones différentes.
L’essai doit également définir ce qui compte comme défaut. Une mesure sensible peut trouver plus de différences. Ces signaux sont utiles s’ils révèlent un véritable problème ou indiquent où poursuivre l’examen. En fabrication, il faut savoir combien d’anomalies ont été confirmées par ailleurs, à quelle fréquence un wafer acceptable a été bloqué et quelles décisions en découlent. Une équipe peut comparer la méthode actuelle et la nouvelle sur quelques échantillons représentatifs, y compris du matériau qu’elle ne souhaite pas signaler. La sensibilité est une caractéristique de l’appareil. L’usine doit apprécier l’ensemble des effets sur ses décisions.
Distinguer la durée du balayage de celle de la qualification#
Une fiche technique peut donner une durée de balayage ou un débit pour un réglage précis. L’usine s’intéresse au temps entre la remise du wafer et une décision utilisable. Le trajet peut comprendre l’identification du wafer, le transfert, le choix des paramètres, l’étalonnage, le retour du matériau, le rapprochement des points et la lecture des résultats. Une acquisition plus rapide est utile si c’est elle qui ralentit la procédure. Sinon, l’attente se déplace. Le client peut mesurer séparément ces étapes pour savoir ce que l’appareil change. La salle de recherche facilite l’évaluation. Le temps nécessaire à la production courante sera à vérifier ensuite.
La qualification suit son propre calendrier. L’équipe doit d’abord définir ce qu’elle mesure et ce qu’elle accepte. Elle doit garder une trace des wafers reçus et savoir lesquels pourront être comparés à une nouvelle série. Il faut du temps pour distinguer un signal faible d’un modèle incertain. Si le client utilise ses propres wafers tôt, il peut écarter une méthode peu adaptée avant une installation complète. Pour une méthode prometteuse, il faudra encore organiser le transfert, les essais d’acceptation et l’intégration. Le communiqué ne précise ni la durée de ces étapes ni le calendrier des différents clients.
Le mode le plus rapide ne suffit pas à prendre la décision. Un balayage ciblé peut apporter un bon résultat si l’endroit est connu. Si l’on cherche un emplacement inconnu, une carte étendue peut être préférable même si la mesure et l’analyse prennent plus de temps. Le rapport peut montrer comment chaque mode aide à trouver l’élément et dans quelles conditions il serait utilisé en routine. Une colonne mal libellée peut conduire une autre équipe à comparer le mode le plus rapide d’un système avec le mode le plus détaillé de l’autre. Le choix dépend du rôle de la mesure dans le procédé.
Prévoir le départ du wafer et le retour des données#
Le fabricant doit d’abord savoir quels wafers peuvent être envoyés. Un échantillon d’ingénierie peut être accepté tandis qu’un lot de production en cours demande une autorisation supplémentaire. Le client peut fournir les descriptions nécessaires à la mesure en limitant l’utilisation de ses informations produit. Il peut aussi devoir convenir des supports, des identifiants, des manipulations acceptées et du destinataire du wafer lorsqu’il revient. Ces questions se règlent avec le centre pour chaque étude. L’annonce prévoit un moyen de travailler sur du matériau client. La manière de le manipuler reste à convenir.
La forme du résultat vient ensuite. Le service de procédés peut avoir besoin d’une carte du wafer, des coordonnées des points, de l’identifiant de la recette, des zones exclues et du modèle ayant produit la valeur. Ces éléments permettent de rapprocher les mesures au retour de l’échantillon. Le responsable de l’acceptation doit pouvoir retrouver la position associée à une valeur inhabituelle et voir ce qui a changé avec un autre réglage. Une image permet d’ouvrir la discussion. Un export assez documenté permet de la terminer à l’usine.
Ce transfert compte particulièrement lorsque les équipes définissent différemment un point de mesure. Un capteur peut observer une région plus large qu’un site de la carte du wafer. La mesure du bord peut partir d’une autre origine. L’équipe peut fixer quels points doivent être comparables et comment noter un résultat qui combine plusieurs éléments. Elle peut indiquer les mesures à reprendre lorsque deux systèmes regardent des aires physiques différentes. Une comparaison de ce type donne une raison de conserver ou de réviser la méthode. Elle aide aussi le centre à voir les précisions qui faciliteront le prochain essai.
Enfin, l’usine doit nommer un responsable si la méthode fonctionne. Une équipe de procédés peut interpréter le signal, tandis que l’équipe qualité fixe les limites d’usage et que les opérateurs doivent réagir à un résultat inattendu. Le passage à la production doit indiquer les matériaux comparables, les contrôles que conserve le responsable de l’appareil et les changements de modèle qui entraînent une nouvelle qualification. Ces décisions sont plus faciles à prendre au moment de décrire l’essai. Le client peut alors expliquer pourquoi il veut un résultat particulier et le centre sait quelle preuve sera utile par la suite.
Le centre et la ligne pilote d’encapsulation interviennent à des étapes voisines#
Les partenaires placent le CEAM dans le contexte d’APECS, la ligne pilote européenne pour l’encapsulation avancée et l’intégration hétérogène. À l’échelle du wafer, la surface, les films et les liaisons peuvent influer de plusieurs manières sur l’assemblage final. Une installation qui examine plusieurs étapes peut aider à déterminer où une autre mesure est nécessaire. Le passage à la production nécessite ses propres vérifications. APECS organise des appels et fixe les conditions d’accès à certaines technologies. Cela éclaire le type d’infrastructure de recherche partagée en construction. Les rendez-vous et les coûts du nouveau centre se vérifient séparément. Programme d’accès d’APECS
Pour un fournisseur, un laboratoire d’application peut faire connaître tôt à l’équipe technique un matériau client inattendu. Pour le fabricant de puces, le résultat d’un essai extérieur doit rester compréhensible sans faire interpréter chaque fichier par l’équipe commerciale du fournisseur. On peut convenir de l’usage et de la conservation des données ainsi que des informations sur les échantillons. Les personnes qui comparent les résultats peuvent garder ce qui est nécessaire à la reproduction tout en limitant les détails divulgués sur le produit. Ce sont des conditions à régler pour une évaluation à l’extérieur. Les partenaires présentent une possibilité pour les fabricants et fournisseurs. La protection d’un matériau particulier reste à convenir pour chaque projet.
Une démonstration convaincante et une méthode prête pour l’usine correspondent à deux étapes. Le laboratoire permet d’essayer une mesure sur un procédé en développement. Une fois sur la ligne, il faut des manipulations cohérentes, un historique d’étalonnage, des données compatibles et une aide en cas de changement. L’équipe de procédés doit aussi décider de la marche à suivre lorsque l’ancienne mesure et la nouvelle divergent. Un laboratoire régional peut faciliter les premiers travaux. Le nouvel atout de Dresde est de pouvoir poser plusieurs questions de mesure sur des wafers réels avant de prendre les engagements liés à la production.
Ce que le premier essai doit pouvoir montrer#
Un bon essai commence par la décision de procédé. Cherche-t-on une différence entre deux dépôts, une mesure d’uniformité ou un point d’analyse supplémentaire ? Les échantillons doivent couvrir la plage attendue et comprendre au moins un cas difficile. Il faut identifier la référence et les emplacements. Répéter suffisamment les étapes permet de comparer rechargement et analyse au premier passage. Un résultat utile indique assez souvent la bonne décision à prendre. En cas d’échec, l’équipe peut chercher s’il faut changer la méthode, le modèle ou la question posée à l’appareil.
Le résultat doit aussi avoir un chemin de retour vers le client qui a fourni le wafer. Un court rapport peut indiquer l’état de l’appareil, les hypothèses du modèle, les échantillons et les conditions de reproduction. À l’usine, le client retrouve ses mesures et identifie les résultats encore provisoires. Si une autre personne parvient à reprendre les réglages et à tirer la même conclusion sur des matériaux représentatifs, l’achat a plus de sens. Mettre au jour un écart qui ne peut pas être résolu peut justifier l’abandon. C’est l’avantage d’évaluer avant l’installation et de distinguer le temps d’essai de la commande.
L’annonce de Dresde est concrète puisqu’un appareil fonctionne déjà dans un cadre destiné aux wafers de l’industrie. Les autres équipements et les liens avec le projet européen donnent des étapes à suivre. La prochaine preuve utile concernera les problèmes que le client résout grâce à une mesure et les décisions qu’il sait reproduire une fois revenu à l’usine. Si le centre permet d’écarter une méthode inadaptée ou donne à l’usine une méthode à qualifier, l’essai a une conséquence commerciale. La mesure et sa conclusion sont le résultat de la visite. La salle, l’appareil et l’accès à venir sont les moyens de les obtenir.